


Hogyan készül a PTFE fólia? A teljes gyártási folyamat világosan el van magyarázva
Ha megpróbálja megérteni, hogyan készül a PTFE fólia, a válasz egy olyan polimerrel kezdődik, amelyet nem lehet megolvasztani és extrudálni, mint a hagyományos hőre lágyuló műanyagokat. A teljes gyártási lánc két alapvetően különböző folyamat köré épül: a PTFE-gyanta elkészítése, majd a gyanta vékony, egységes filmmé alakítása. Ez a cikk minden lépést követ, ahogyan az egy professzionális PTFE fóliagyárban történik.
A PTFE fóliagyártás mögötti kémia: a kloroformtól a gyantáig
A PTFE filmgyártás a tetrafluoretilén (TFE) szintézisével kezdődik, nem pedig filmextrudáló sorral.
Az út kloroformmal és hidrogén-fluoriddal kezdődik, amelyet fluorpát kénsavval történő kezelésével állítanak elő. A kloroform hidrogén-fluoriddal reagálva klór-difluor-metánt (HCFC-22) képez. Ha a HCFC-22-t 600 °C fölé hevítik, TFE-vé, a későbbiekben politetrafluor-etilént képező monomerré reped.
A polimerizációs lépés egy radikális folyamat, amelyet nagy nyomáson, rozsdamentes acél reaktorokban hajtanak végre. A szuszpenziós polimerizációval szemcsés gyantát állítanak elő, amely a hámlasztás alapanyaga. A diszperziós polimerizáció finom port vagy vizes diszperziót állít elő, amely a PTFE-bevonatú szövetek, szalagok és impregnált hálók alapanyaga.
Legfontosabb definíció: A sikált PTFE fólia tömör, szinterezett hengerből készül, amelyet éles pengével folyamatos lappá borotválnak. Ez egy kivonó folyamat, nem pedig olvadék alapú.
PTFE fólia gyártása 1. lépés: préselés és szinterezés
Mielőtt egyetlen PTFE-fólialapot le lehetne szivárogtatni, a gyantát tömör hengerré kell tömöríteni és szinterezni.
A szemcsés PTFE gyantát lemérik, hengeres formába öntik, és 50-100 MPa nyomással préselik. A kapott előformát ezután egy szinterező kemencébe töltjük, és 370-380 °C-ra melegítjük. Ezen a hőmérsékleten a gyantarészecskék sűrű, homogén tömbbé olvadnak össze.
A hűtési sebesség többet számít, mint azt a legtöbb vásárló elvárná. Ha egy nagy tuskó túl gyorsan lehűl, a belső feszültségek mikrorepedéseket hoznak létre, amelyek felületi hibaként jelennek meg a kész filmben. A 100-250 mm átmérőjű tuskó általában 24-48 órát vesz igénybe a biztonságos lehűléshez.
A tuskó átmérője a fólia szélességét is korlátozza. Egy 300 mm-es tuskó körülbelül 250 mm széles fóliacsíkokat készíthet élvágás után. Ez az oka annak, hogy egyes beszállítók széles szélességű PTFE fóliát kínálnak, mások pedig nem.
PTFE-fólia gyártása 2. lépés: A szinterezett tuskó kivágása
A PTFE-fólia előállításának domináns módszere a szivárgás, mivel a PTFE-t nem lehet vékony filmmé extrudálni hagyományos olvadékextrudálással.
Egy precíziós eszterga tartja a szinterezett tuskót, miközben egy éles penge mozog a felületén. A pengeszög, az előtolás és az orsó fordulatszáma szabályozza a végső filmvastagságot és a felületi érdességet. Egy jól beállított gépben a penge általában 15 és 25 fok között van beállítva. Az éles szög karcolásokat hagyhat maga után, míg a tompa szög csattanó nyomokat hagyhat maga után.
A tipikus hézagos filmvastagság 0,02 mm és 0,50 mm között van. A CNC vezérlésű berendezésekkel rendelkező gyárak /-0,01 mm vastagságtűrést tudnak tartani. Ez a tömítésekhez, vegyszeres vonalbélésekhez és szalaghátlaphoz szükséges pontosság szintje.
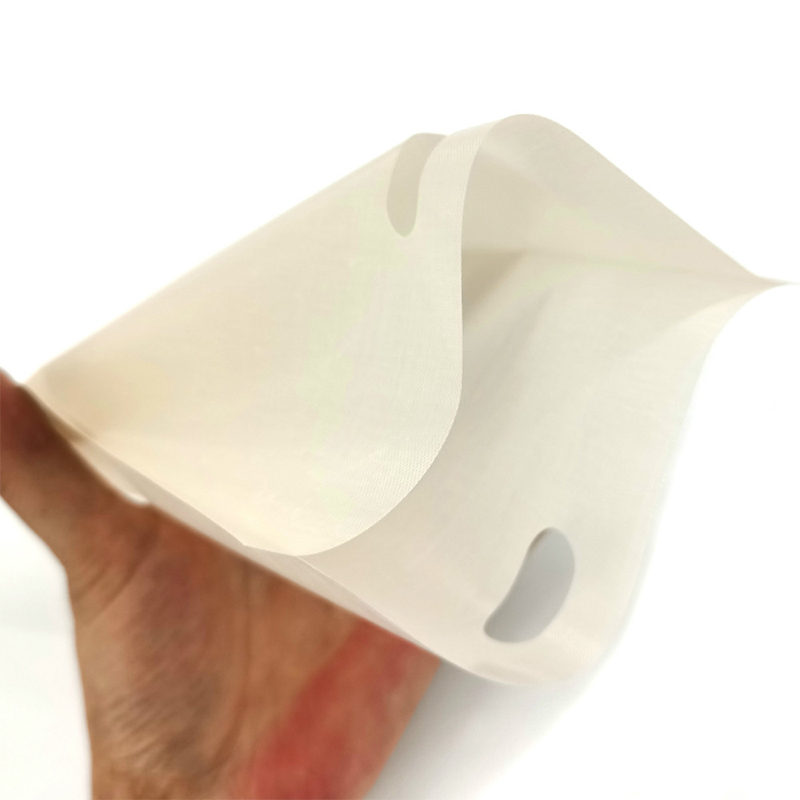 Lekerekített PTFE fólia precíziós alkalmazásokhoz Ez a hasított PTFE fólia szűk vastagsági tűréseket és sima felületet kínál, így alkalmas tömítésekhez, bélésekhez és szalag hátlaphoz. Elektromos szigetelése és vegyszerállósága kiterjeszti felhasználását elektronikai és orvosi eszközökben. Termék megtekintése →
Tipikus filmvastagság tartományok gyártási módszer szerint
PTFE fólia gyártása 3. lépés: Maratás és felületkezelés
A kezeletlen PTFE fólia felületi energiája körülbelül 18-20 dyn/cm, ami lehetetlenné teszi a szabványos ragasztókkal való ragasztást.
A tapadás javítása érdekében a gyártók nátrium-naftalin maratási kezelést alkalmaznak. A film sötétbarna vagy fekete színűvé válik, és az eljárás során mikro érdes felület jön létre poláris csoportokkal. A felületi energia 50 dyn/cm fölé emelkedik, lehetővé téve az akril és szilikon ragasztók szilárdan rögzítését.
A maratási mélységnek kiegyensúlyozottnak kell lennie. A túlzott maratás gyengíti a filmet, míg az elégtelen maratás gyenge kötési szilárdságot okoz. A legtöbb maratott fólia tekercsben készül, majd szélességre vágják. Mivel a maratószer reaktív, a nagy léptékű maratás ellenőrzött hulladékkezelést igényel, ami a beszállítói minősítés egy újabb szintjét növeli a gyár auditálásakor.
 Maratott PTFE fólia az erős ragasztásért A nátrium-naftalinnal felületkezelt, maratott PTFE fólia javítja a fémekhez és gumikhoz való tapadást. Elengedhetetlen a magas hőmérsékletű szalagokhoz és kompozitokhoz, ahol a megbízható ragasztás kritikus. Termék megtekintése →
Minőségellenőrzés a PTFE fóliagyártásban
A PTFE fólia megbízhatóságát mérhető paraméterek határozzák meg: sűrűség, vastagságtűrés, szakítószilárdság és dielektromos szilárdság.
Egy ISO 9001 tanúsítvánnyal rendelkező üzem minden tételnél megvizsgálja a sűrűséget, amelynek 2,13 és 2,19 g/cm3 közé kell esnie. A szűz PTFE fólia szakítószilárdsága 20 és 35 MPa között van az iránytól függően. A dielektromos szilárdság egy 0,1 mm-es film esetében általában 60 kV/mm felett van.
| Tulajdon | Szabványos érték |
| Sűrűség (g/cm3) | 2,13-2,19 |
| Vastagsági tűrés (mm) | /-0,01 |
| Szakítószilárdság (MPa) | 20-35 |
| Dielektromos szilárdság (kV/mm, 0,1 mm-es film) | 60 felett |
| Felületi energia, kezeletlen (dyn/cm) | 18-20 |
| Felületi energia, maratott (dyn/cm) | 50 felett |
A FEP film és a casting alternatívája: amit a vásárlóknak tudniuk kell
A FEP film nincs átugorva; ömledék extrudálással vagy öntéssel történik, mivel a FEP egy olvadékban feldolgozható fluorpolimer.
A FEP fólia átlátszó, nagy fényáteresztő képességgel rendelkezik, és az UV gyantát használó 3D nyomtatók szabványos leválasztó rétege. A 100 mikronos FEP elválasztó fólia a legelterjedtebb vastagság a 3D nyomtatási piacon. A fényáteresztés jellemzően 95% felett van, és ez közvetlenül befolyásolja a nyomtatási pontosságot, mivel az UV-fénynek szóródás nélkül kell áthaladnia a filmen.
Egy gyakori vásárlási kérdés: A FEP fólia helyettesítheti a PTFE fóliát minden alkalmazásban? A válasz nem. A PTFE jobb vegyszerállóságot és szélesebb folyamatos hőmérséklet-tartományt biztosít, míg a FEP optikai tisztaságot és könnyebb hőzárást biztosít. Bizonyos alkalmazásoknál a PTFE és a FEP ezen műszaki összehasonlítása segít eldönteni, hogy melyik anyag illik termékcsaládjához.
 100μm FEP film 3D nyomtatáshoz 96%-os fényáteresztő képességével és nagy szakítószilárdságával ez a FEP fólia hatékony gyantakötést biztosít az LCD/DLP nyomtatókban. Tapadásmentes felülete megkönnyíti a kioldást és támogatja a kiváló nyomtatási minőséget. Termék megtekintése →
Lekerekített PTFE film
A legjobb a vegyszerállóság, a -200 és 260 °C közötti folyamatos üzemelés, valamint a kemény körülmények közötti tartósság szempontjából.
FEP film
A legjobb az optikai tisztaság, a hőlezárhatóság és az UV-sugárzás szempontjából a 3D nyomtatásban és az elektronikában.
GYIK: PTFE fóliagyártási kérdések
Mi a leggyakoribb módszer a PTFE fólia gyártására?
A síelés a legelterjedtebb és legköltséghatékonyabb módszer. Precíziós esztergagéppel vékony, folytonos filmet von le szinterezett PTFE-hengerről. Alternatív megoldás a PTFE-diszperzió kalanderezése, de ez kevésbé gyakori a szűz fóliák esetében.
Előállítható-e PTFE fólia extrudálással?
A szabványos PTFE nem olvadékextrudálható, mert nem olvad meg a bomlási hőmérséklete alatt. A FEP és a PFA olvadékból feldolgozható, így filmjeik extrudálhatók, de a PTFE fóliát szivaccsal vagy diszperziós kalanderezéssel állítják elő.
Miért válik sötétbarnává a maratott PTFE film?
A sötétbarna szín a nátrium-naftalin maratásból származik. A reakció eltávolítja a fluoratomokat a felületről, és oxigéntartalmú csoportokat vezet be, ami javítja a tapadó nedvesíthetőségét anélkül, hogy befolyásolná a PTFE ömlesztett tulajdonságait.
Mekkora vastagsági tűrés várható a felhúzott PTFE fóliánál?
CNC vezérlésű síelő berendezéssel /-0,01 mm érhető el 0,5 mm alatti fóliamérőnél. Mindig az ellenőrzési jelentést kérje, ne a szállítói igényt.
A PTFE fólia gyártási módjának megértése az első lépés a megbízható szállító kiválasztásában. Érdeklődjön a gyanta minőségéről, a szinterezési profilról, a sífelszerelésről, és arról, hogy a maratást házilag végzik-e. Ezek a részletek tesznek különbséget a konzisztens film és a kötegenkénti variáció között.


Üzenjen nekünk most!

- Telefon: +86-18651171105
- Fax: +86-18651171105
- Email:
- Cím: No. 18, Yongxin East Road, Gaogang District, Taizhou City, Jiangsu tartomány, Kína.
Szerzői jog © Yaxing Plastic Industry Co., Ltd. Minden jog fenntartva. Egyedi csúcskategóriás precíziós PTFE sorozatú termékek gyártói 