


Skillált PTFE Virgin vs maratott PTFE film: felületi energia, nedvesítés és ragasztás
A mérnökök és a beszerzési csapatok gyakran kérnek tőlünk, hogy hasonlítsuk össze a kivágott PTFE szűz fóliát és a maratott PTFE fóliát. Mindkét termék politetrafluor-etilénből készül, mégis alapvetően különbözik felületi energiájukban, nedvesedési viselkedésükben és ragasztási teljesítményükben. Ez a három felülethez kapcsolódó tulajdonság határozza meg, hogy egy fólia tapad-e a ragasztókhoz, elfogadja-e a nyomtatást, vagy megbízható leválasztó felületként szolgál-e.
Tapasztalt fluoroplast gyártóként mindkét fóliaformátumot házon belül gyártjuk, és az iparágakban segítünk ügyfeleinknek kiválasztani a megfelelő anyagot tömítésekhez, rugalmas áramkörökhöz, kioldóbetétekhez és ragasztott szerelvényekhez. Tudod böngésszen a teljes termékpalettán weboldalunkon a PTFE filmek és a kapcsolódó fluoroplasztikus anyagok feltárására. Ez a cikk gyakorlati mérnöki kritériumok alapján egymás melletti műszaki összehasonlítást nyújt.
Mi az a Skived PTFE szűzfilm és a maratott PTFE film?
Skived PTFE Virgin Film
A sikált PTFE szűz fóliát úgy állítják elő, hogy egy precíziós pengével vékony, folytonos rétegeket vonnak le egy préselt és szinterezett PTFE tuskóból. A "szűz" kifejezés azt jelenti, hogy az anyag nem tartalmaz töltőanyagokat, pigmenteket vagy feldolgozási segédanyagokat, így megőrzi a PTFE teljes belső teljesítményét: maximális kémiai tehetetlenséget, széles hőmérséklet-tűrést, nagy dielektromos szilárdságot és rendkívül alacsony súrlódási együtthatót. Felületi energiája nagyjából 18-20 mN/m, ami az egyik legalacsonyabb érték a szilárd polimerek között. Ez az oka annak, hogy a víz szinte tökéletes cseppekké gyöngyözik, és ezért a hagyományos ragasztók nem nedvesítik a felületet.
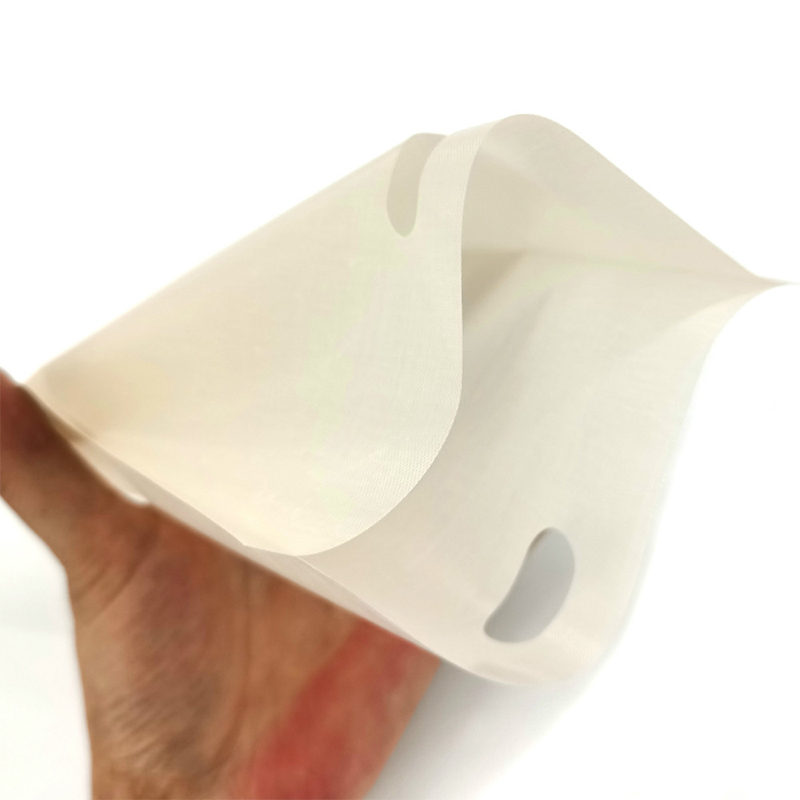 Lapozott PTFE szűz fólia nagy tisztaságú szigetelési alkalmazásokhoz Ez a szegélyezett PTFE szűz fólia sima, töltőanyag-mentes felületet kínál teljes vegyszerállósággal és hőstabilitással. Alkalmas elektronikai szigetelésekhez, tömítésekhez, orvosi eszközökhöz és leválasztó burkolatokhoz, pontos vastagságtűrése pedig sokoldalú anyagválasztássá teszi. Termék megtekintése →
Maratott PTFE film
A maratott PTFE-fólia felhúzott vagy öntött PTFE-fóliaként kezdődik, majd kémiai felületkezelést kap. A nátrium-alapú maratószer eltávolítja a fluoratomokat a legkülső molekularétegből, és oxigéntartalmú funkciós csoportokat visz be. A kezelés mikroszkopikusan érdes textúrát is hoz létre. Ezek a változások együttesen 40-52 mN/m-re emelik a felületi energiát, drámai módon javítva a nedvesíthetőséget és rögzítési helyeket hozva létre a ragasztók számára. A kezelt felület jellemzően sötétbarna vagy bronz színű, miközben a tömbfilm megőrzi vegyi ellenállását és hőstabilitását.
 Maratott PTFE film with Sodium Naphthalene Surface Treatment Ez a kémiailag maratott PTFE fólia nagy felületi energiát nyer az erős ragasztás érdekében, miközben megtartja a PTFE alacsony súrlódását és hőállóságát. Megbízható laminálást tesz lehetővé fémekre, gumikra és más hordozókra, igényes ipari felhasználásokhoz. Termék megtekintése →
Felületi energia: a ragasztást irányító tulajdonság
A felületi energia az a termodinamikai mennyiség, amely szabályozza a folyadékok szilárd testen való terjedését. Ha egy folyadék felületi feszültsége kisebb, mint a szilárd anyag felületi energiája, akkor nedvesíti a felületet és folyamatos érintkezést alakít ki. Ha a szilárd anyag felületi energiája alacsonyabb, a folyadék felfelé ível, és nem tudja létrehozni a tapadáshoz szükséges bensőséges érintkezést. A PTFE a skála extrém alacsony végén található, ezért a kezeletlen fólia olyan hatékonyan ellenáll a nedvesedésnek és a ragasztásnak.
Az alábbi táblázat összehasonlítja mindkét filmformátum jellemző felületi jellemzőit.
| Felületi tulajdonság | Skived PTFE Virgin Film | Maratott PTFE film |
|---|---|---|
| Felületi energia (mN/m) | 18-20 | 40-52 |
| Víz érintkezési szög | 108-115 fok | 50-75 fok |
| Nedvesíthetőség | Nagyon alacsony | Jó |
| Ragasztó ragasztás | Kezelés nélkül szegény | Kiváló |
A kémiai magyarázat egyértelmű. A PTFE rendkívül stabil szén-fluor kötésekből áll, amelyek erősen nem polárisak. Ez a szerkezet adja az anyag tapadásmentes jellegét. A maratással néhány fluoratomot poláris funkciós csoportokra, például karbonil- és karboxilcsoportokra cserélnek, növelve a felületi energiát, és a ragasztóknak kémiailag befogadó felületet adnak.
Nedvesedési viselkedés a gyakorlatban
A nedvesítés minden ragasztási, nyomtatási vagy bevonási folyamat első lépése. Ha a folyadék nem nedvesít egy felületet, akkor semmilyen tapadóerő nem hoz létre tartós kötést. Az érintkezési szög mérése a szokásos módszer a nedvesedési viselkedés számszerűsítésére.
Nedvesedés a Skived PTFE Virgin Filmen
A szegélyezett PTFE szűz fólián a víz érintkezési szöge általában 108-115 fok. A nagy felületi feszültséggel rendelkező folyadékok, beleértve a legtöbb ragasztót és tintát is, cseppeket képeznek, amelyek minimális érintkezési felülettel ülnek a fólia tetején. Ez a viselkedés ideális olyan leválasztási alkalmazásokhoz, mint a hőszigetelő hevederek, formabélések és tapadásmentes burkolatok, de komoly akadályt jelent minden olyan eljárásnál, amely ragasztást igényel.
Nedvesedés maratott PTFE fólián
A maratással az érintkezési szög nagyjából 50-75 fokra csökken. Az epoxi-, akril- és cianoakrilát ragasztók most egyenletesen eloszlanak a felületen, és belefolynak a maratószer által létrehozott mikro-érdesített rétegbe. Kikeményedés után a ragasztó mechanikusan összekapcsolódik ezekkel a mikroszkopikus jellemzőkkel, miközben kémiai kötéseket hoz létre a poláris csoportokkal. Ezért a maratott PTFE fólia a standard választás a ragasztási alkalmazásokhoz. A miénk maratott PTFE filmkötés részletes elemzése elmagyarázza a felszíni mechanizmust mikroszkopikus szinten.
Kulcsszavak: a felületi energia szabályozza, hogy a folyadék nedvesítse-e a filmet; a maratott mikroérdesség és poláris kémia szabályozza, hogy a nedvesítés erős, tartós kötéssé váljon-e.
Ragasztó ragasztás összehasonlítása
Ragasztás a Skived PTFE Virgin Filmhez
A kezeletlen, szilárd PTFE szűz fóliához való közvetlen ragasztás ritkán sikerül. A 18-20 mN/m felületi energia egyszerűen túl alacsony ahhoz, hogy a ragasztók létrejöjjenek az adhézióhoz szükséges molekuláris érintkezés. Még a nagy teljesítményű szerkezeti ragasztók is könnyen leválnak. A mérnökök általában az alábbi megoldások egyikét alkalmazzák: mechanikus rögzítést szegecsekkel vagy bilincsekkel, termikus hegesztést, plazma- vagy korona-előkezelést, vagy helyszíni nátriummaratást. Minden opció bonyolultabbá teszi a folyamatot és növeli a költségeket, az eredmények konzisztenciája pedig nagymértékben függ a kezelő készségétől és a berendezés minőségétől.
Ragasztás maratott PTFE fóliához
A maratott PTFE fólia megszünteti a felület-előkészítés szűk keresztmetszetét. Az epoxi ragasztók általában biztosítják a legnagyobb kötési szilárdságot, és a lapos nyírási vagy leválasztási tesztek többszörösen magasabb értékeket mutatnak, mint a kezeletlen PTFE. A maratott réteg mechanikailag kellően tartós az összeszerelés során történő normál kezeléshez, de óvni kell az UV fénytől, az oldószeres szennyeződéstől és a túlzott kopástól a kötés létrejöttéig. Megfelelő tárolás és kezelés esetén a maratott PTFE fólia egyenletes, ragasztható felületet biztosít, amely simán illeszkedik a gyártásba.
A maratott PTFE-fóliák általános ragasztási alkalmazásai közé tartoznak a rugalmas áramkörök, membránkapcsolók, fémkarimákhoz ragasztott tömítések és PTFE-betétek a vegyi feldolgozó berendezésekhez.
Alkalmazási útmutató: Melyik filmet válassza?
Válassza a Skived PTFE Virgin Film Mikor
- A fóliának tapadásmentesnek kell maradnia a leválasztó fóliák, formabélések vagy hőszigetelő hevederek esetében
- A kémiai tisztaság és a nulla extrahálás kritikus jellemzők
- Konzisztens dielektromos tulajdonságokkal rendelkező elektromos szigetelés szükséges
- Az alkatrész mechanikusan lesz rögzítve, hegesztve vagy rögzítve, nem pedig ragasztással
- A tömítésekhez, membránokhoz vagy szalagokhoz széles vastagságtartományra van szüksége, jó méretstabilitás mellett
Válassza a Maratott PTFE filmet Mikor
- A fóliát fémhez, műanyaghoz vagy kompozit hordozóhoz kell ragasztani
- Az összeszerelés szerkezeti ragasztószilárdságot igényel
- Az alkalmazás rugalmas nyomtatott áramköröket, membránkapcsolókat vagy szenzoros laminálást foglal magában
- Meg akarja szüntetni a házon belüli nátriummaratási vagy plazmakezelési lépést
- A nyomtatást, a jelölést vagy a bevonatot közvetlenül a film felületére kell felhordani
Mindkét fóliatípus többféle vastagságban és szélességben kapható. Ha nem biztos abban, hogy melyik formátum illik a folyamathoz, kezdje az alkalmazás felülettulajdonság-követelményeivel. A tapadásmentes és elektromos szigetelési igények a szilárd PTFE fólia felé mutatnak; A ragasztási és laminálási igények a maratott PTFE fólia felé mutatnak.
Gyakran Ismételt Kérdések
1. kérdés: A szilárd PTFE szűz fóliát össze lehet ragasztani ragasztóval?
Csak felületi aktiválás után. A kezeletlen csíkozott fólia felületi energiája 18-20 mN/m, ami túl alacsony ahhoz, hogy a legtöbb ragasztó megnedvesedjen. Először nátriummaratást, plazmakezelést vagy koronakezelést kell alkalmazni a kötési területen.
2. kérdés: A maratás gyengíti a PTFE fólia mechanikai tulajdonságait?
Nem. A maratási reakció csak a felület néhány mikron felső részét érinti. Az ömlesztett fólia megőrzi szakítószilárdságát, nyúlását, vegyszerállóságát és hőmérsékleti besorolását. Maga a maratott réteg kissé érzékeny, ezért védeni kell a kopástól és az UV-sugárzástól.
Q3: Mennyi ideig tárolható a maratott PTFE fólia ragasztás előtt?
A maratott PTFE fóliát a gyártástól számított három-hat hónapon belül meg kell ragasztani, ha hűvös, sötét, száraz környezetben tárolják. A felszíni aktivitás idővel fokozatosan csökken, mivel a levegőben lévő szennyeződések és az oxidáció hatással van a poláris csoportokra. A tárolt tétel ragasztása előtt mindig ellenőrizze a nedvesíthetőséget vízzel érintkezési szögpróbával.
Q4: Mindkét film ellenáll a magas hőmérsékletnek?
Igen. Mind a szilárd PTFE szűz fólia, mind a maratott PTFE fólia folyamatosan működhet 260 Celsius-fok (500 Fahrenheit-fok) feletti hőmérsékleten, mivel a maratási kezelés csak a felületet módosítja. Az alappolimer hőmérsékletállósága változatlan marad. Ne felejtse el ellenőrizni a ragasztó hőmérsékleti besorolását is, mivel a legtöbb ragasztónak alacsonyabb a használati határa, mint a PTFE-nek.


Üzenjen nekünk most!

- Telefon: +86-18651171105
- Fax: +86-18651171105
- Email:
- Cím: No. 18, Yongxin East Road, Gaogang District, Taizhou City, Jiangsu tartomány, Kína.
Szerzői jog © Yaxing Plastic Industry Co., Ltd. Minden jog fenntartva. Egyedi csúcskategóriás precíziós PTFE sorozatú termékek gyártói 